应用逻辑:在原料液进入精制工序前,通过多级过滤去除悬浮颗粒、胶体及不溶性杂质,降低后续设备负荷。
核心价值:稳定物料品质与澄清度,保护精密膜组件和生产设备,为后续除菌、浓缩及灌装工序建立可靠基础。
专业技术赋能产业升级,打造安全、高效、
可靠的过滤系统解决方案
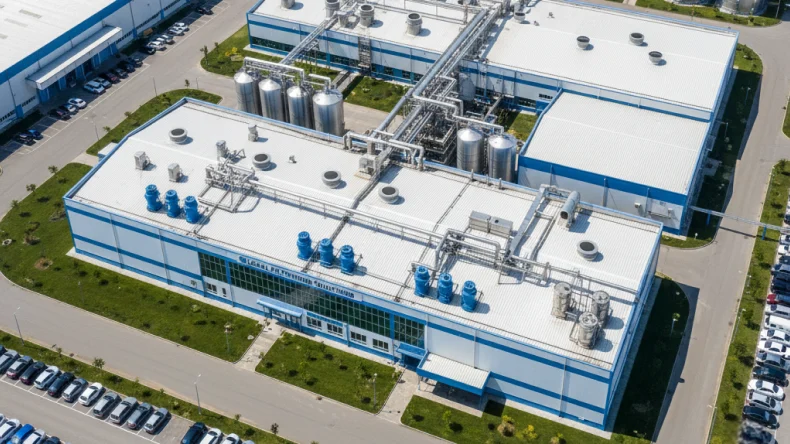
在制药与食品饮料行业中,制药行业更加关注“无菌性与绝对安全”,而食品行业则更加关注“感官品质(澄清度、色泽)与生物稳定性”。
工业过滤系统并不仅仅是简单的“杂质过滤设备”,而是保障制药与食品饮料产品安全性、纯净度以及符合 GMP(药品生产质量管理规范)标准的重要防护屏障。
通过高精度过滤技术,可有效控制生产过程中的污染风险,确保产品质量稳定、工艺流程可靠,并满足严格的行业法规与质量要求。
应用逻辑:在原料液进入精制工序前,通过多级过滤去除悬浮颗粒、胶体及不溶性杂质,降低后续设备负荷。
核心价值:稳定物料品质与澄清度,保护精密膜组件和生产设备,为后续除菌、浓缩及灌装工序建立可靠基础。
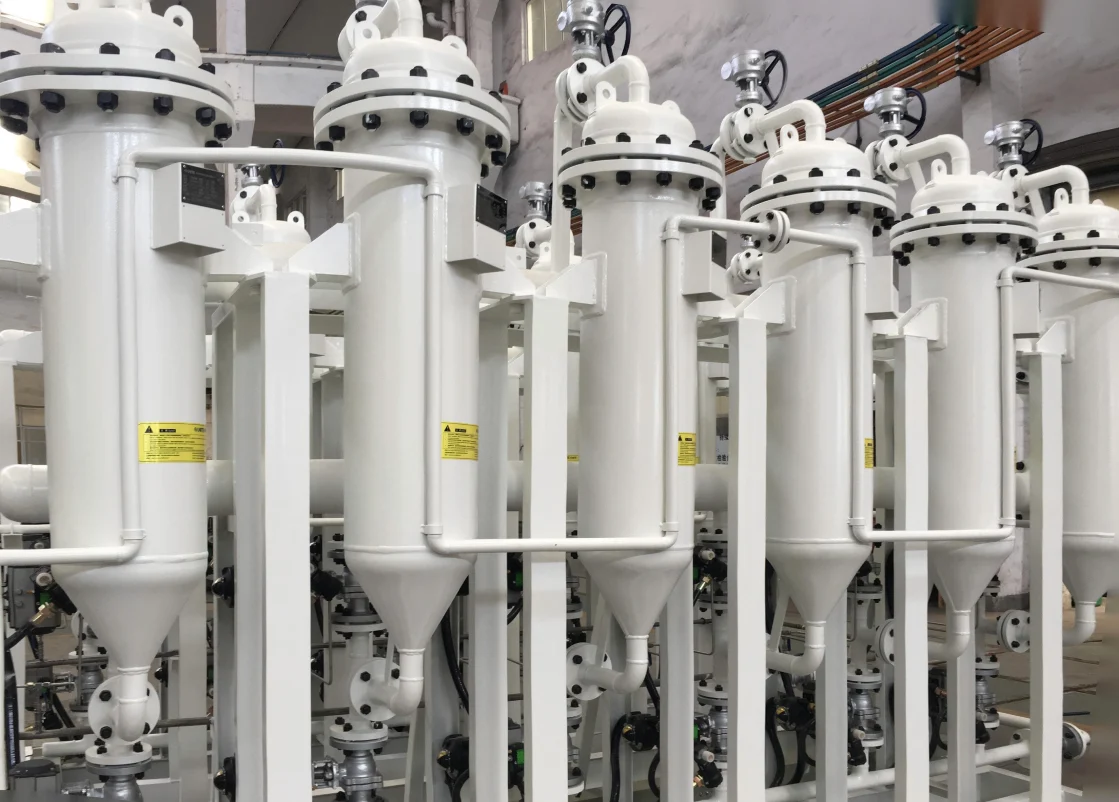
除菌级膜过滤:采用孔径精准控制在 0.22μm 的微孔过滤膜(如 PES 聚醚砜膜、PVDF 聚偏氟乙烯膜),通过物理截留方式将细菌阻隔在膜表面或膜内部,实现液体除菌。
脱色与除味:利用活性炭作为物理吸附介质,去除液体中的有机色素、异味物质以及部分内毒素,提高产品纯度。
应用场景:注射剂终端除菌过滤、口服液脱色与纯化处理。
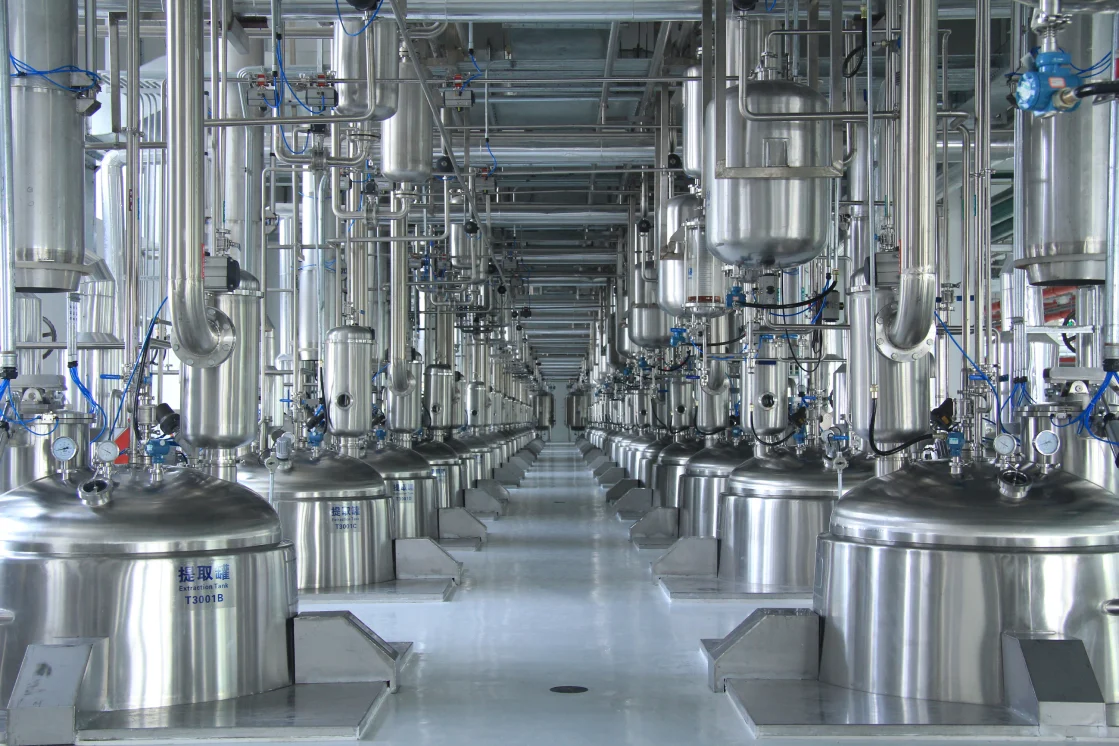
应用逻辑:针对饮料、啤酒、葡萄酒等产品中的酵母、悬浮颗粒和胶体杂质,采用精密过滤与膜分离技术实现稳定澄清。
核心价值:改善产品色泽和口感,提升生物稳定性与货架期,同时减少过滤介质消耗并保证批次品质一致。
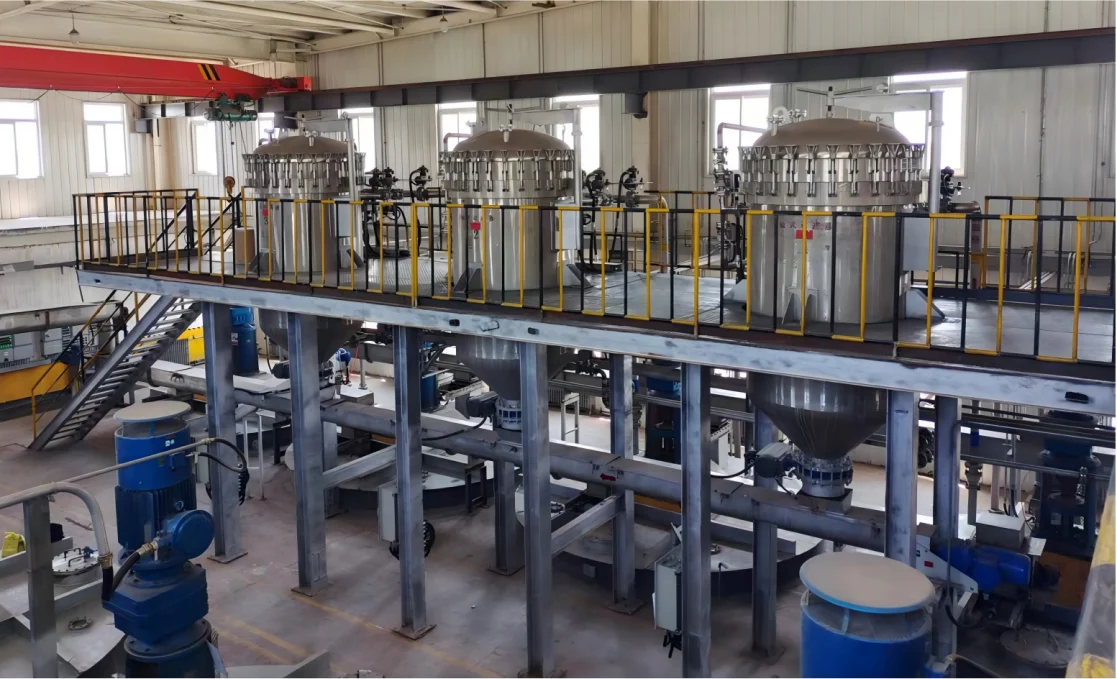
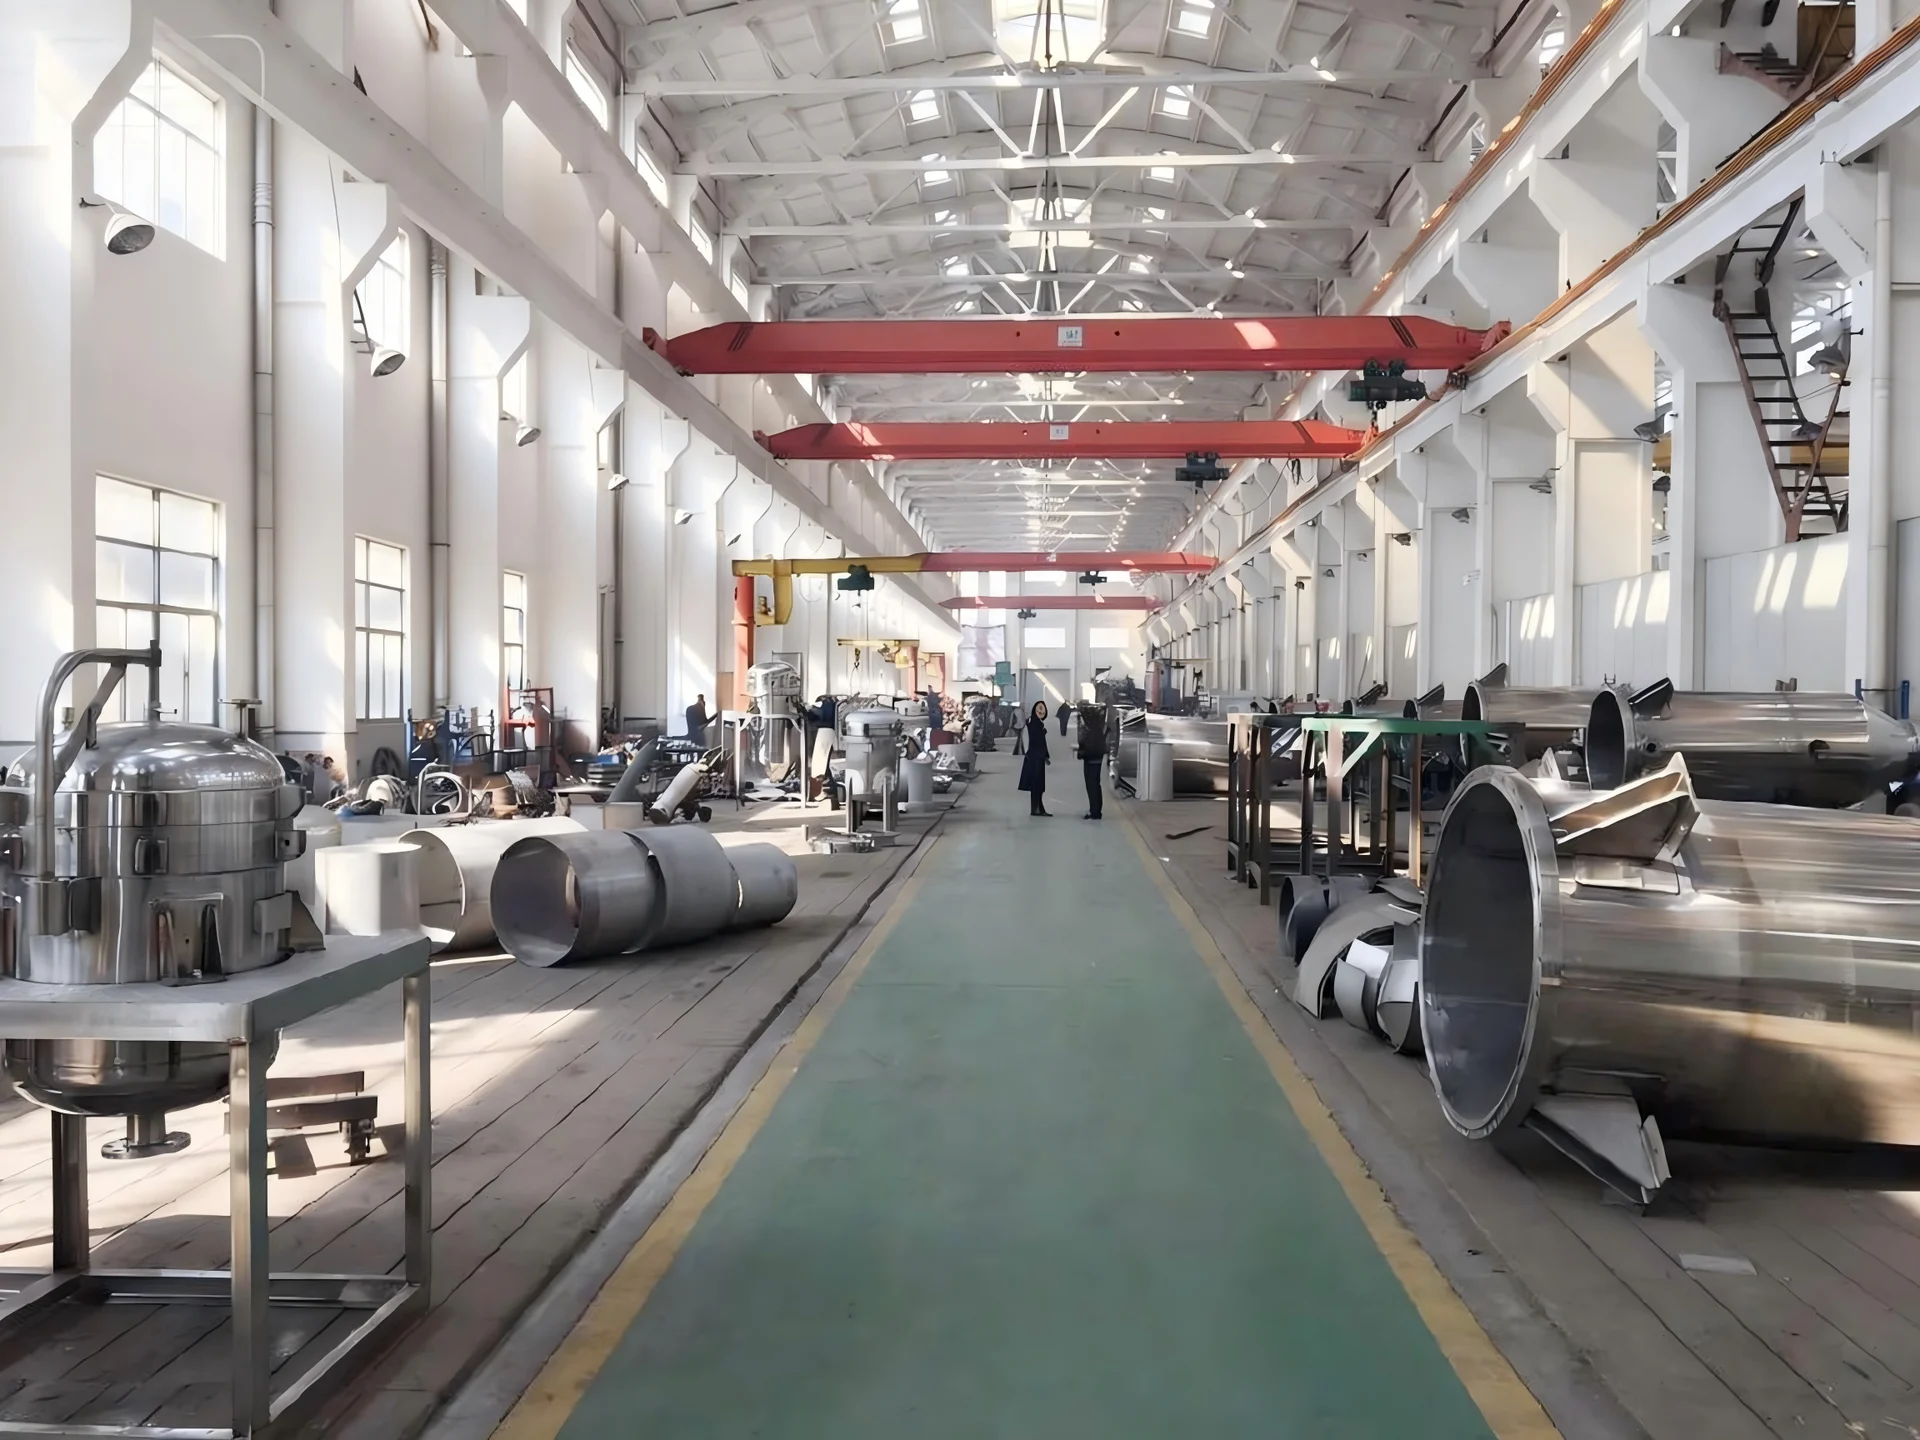
针对山东某大型制药企业高标准生产需求,优耐特交付了7套集成化固液分离系统。该系统集成精密过滤、防爆控制与洁净化设计,保障生产稳定运行。
 查看更多

 立即咨询