优耐特项目:7套医药级防爆固液分离系统成功投运山东药业
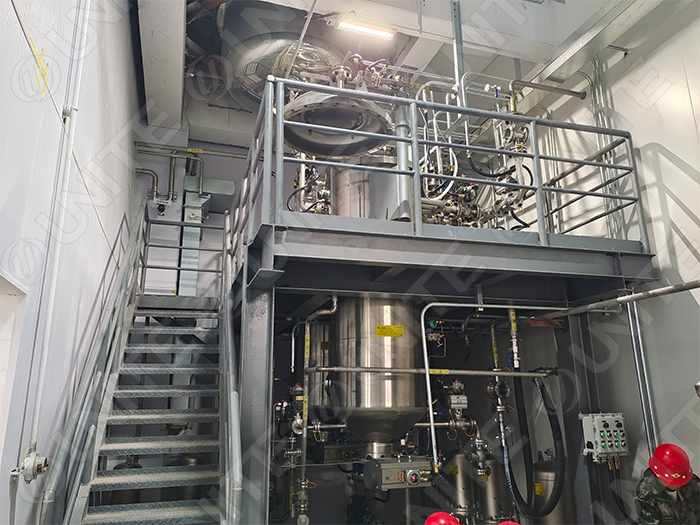
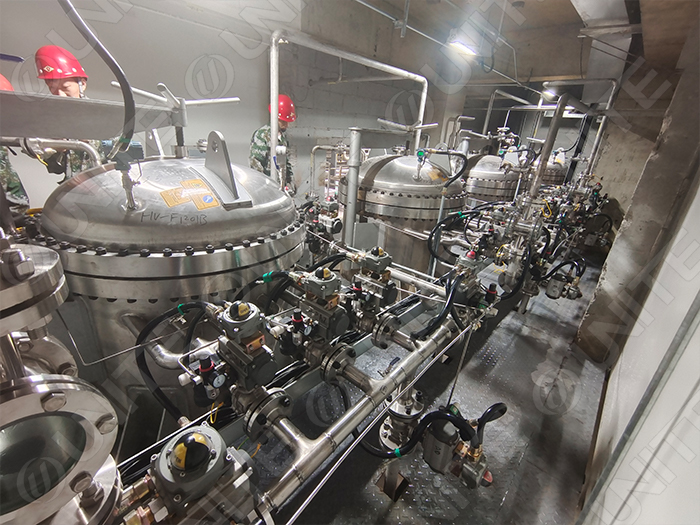
针对山东某大型制药企业高标准生产需求,优耐特交付了7套集成化固液分离系统。该系统集成了精密过滤、洗涤与防爆控制技术,完全符合GMP卫生标准与防爆安全规范,助力客户实现原料药(API)生产的提质增效。
1. 项目背景
位于医药大省山东的某知名药业集团,在其核心原料药(API)及医药中间体生产线的扩产项目中,对过滤与分离环节提出了严苛要求。由于生产工艺涉及多种易燃易爆有机溶剂,且产品直接面向高标准医药市场,设备不仅要具备卓越的分离性能,还必须满足医药级卫生标准及最高等级的防爆安全认证。优耐特凭借深厚的行业积淀,为该项目提供了从方案设计到调试投运的全套系统。
2. 核心挑战
防爆安全与溶剂回收: 过滤过程中伴随挥发性溶剂,必须确保整套系统(包括电机、传感器及电控系统)具备极高的防爆等级,严防火花引发事故。
GMP合规与无死角设计: 医药生产要求设备具备极高的表面光洁度(镜面抛光),且必须消除任何可能积存物料的死角,支持彻底的在线清洗(CIP)。
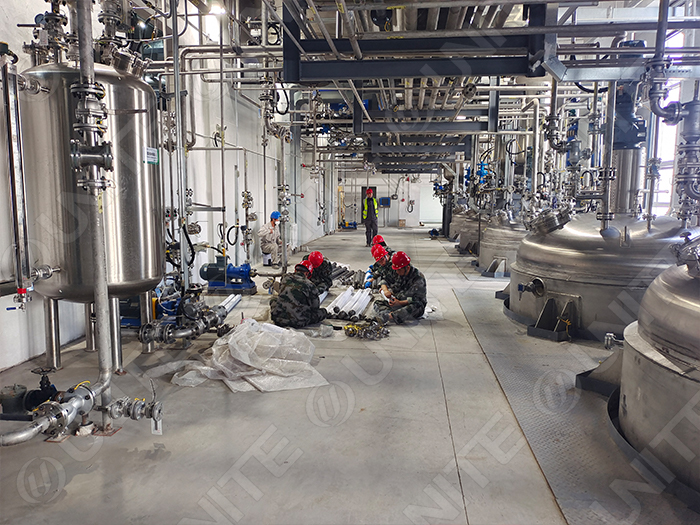
多套系统同步运行: 7套系统需在同一车间内协同作业,对控制系统的稳定性及生产节拍的统一性提出了挑战。
3. 我们的解决方案
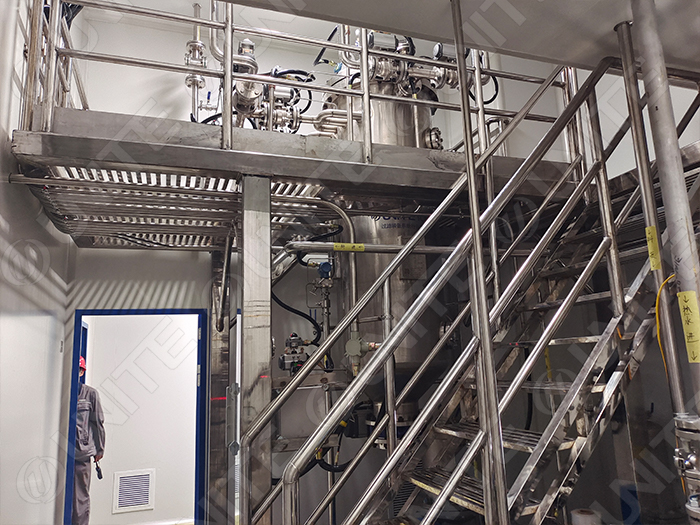
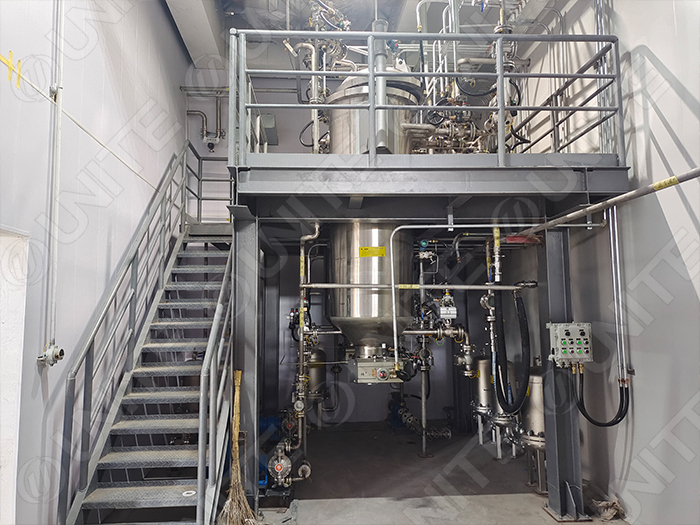
优耐特为该客户部署了7套定制化的医药级防爆固液分离集成系统:
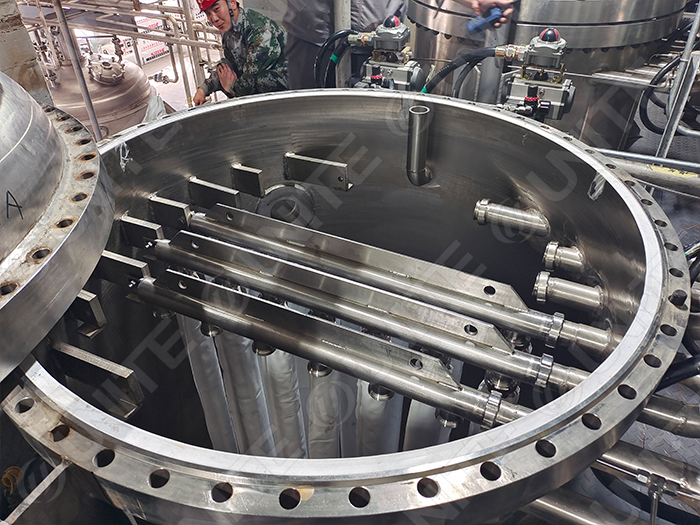
医药级材质与工艺: 所有过流部件均采用 SS316L 不锈钢,内部进行高精度镜面抛光(Ra<0.4μm),完全符合 GMP/FDA 规范。
全流程防爆设计: 系统配备了防爆电机、防爆操作柱及本安型仪表。控制柜采用正压通风防爆技术,确保在含溶剂气体的车间环境下绝对安全。
自动化控制系统: 每套系统均集成 PLC 智能控制,支持一键启动、自动过滤、在线洗涤及参数记录。通过工业以太网,7套设备的运行数据实时汇聚至厂区中控室,实现了数字化管理。
封闭式操作: 采用全密闭设计,有效拦截有害挥发物,保护操作人员健康的同时实现了溶剂的高效回收。
4. 客户价值与成果
目前,7套系统已在山东药业生产现场平稳运行。通过该系统的应用,客户的生产效率提升了约 40%,物料收率显著提高。由于系统具备极高的自动化程度和安全可靠性,客户顺利通过了药监部门的 GMP 现场验收,并大幅降低了人工操作风险与维护成本。优耐特的产品表现赢得了客户的高度认可,为该药企的自动化工厂建设奠定了坚实基础。
 立即咨询